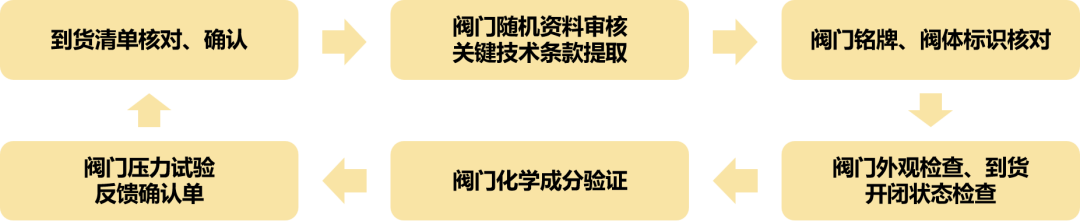
| 随着“碳中和”、“碳达峰”所采取的各项措施,促使石油化工行业的流程工艺愈发绿色高效,各类先进的装置设备更是层出不穷,在石油化工行业阀门的使用中,出现种类增多、采购量增大、技术要求愈发严苛的趋势,阀门在整体装置中的重要性、安全性等方面与日俱增。本文对石油化工行业用阀门现场验收常见问题、解决方案、整改措施进行探讨,以合理有效的降低石油化工行业用阀门安全隐患,解决质量问题。 根据历年来各大型石化公司发生安全事故数据显示,石油化工行业用阀门的质量,对事故的产生、降损、消除等方面有着至关重要的影响,各阀门制造厂为保证产品质量进行了严格检验,但产品供货到项目现场,采购方在进行产品现场验收时,仍然出现了较多问题。 石油化工用阀门现场验收流程
█ 阀门随机资料
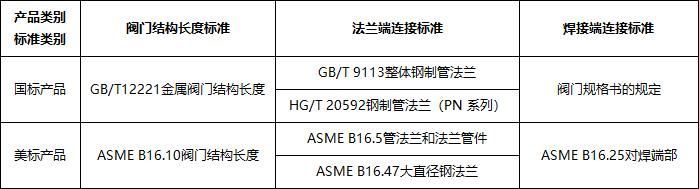
现场验收常见问题解决方案 █ 阀门零部件材料化学成分不符 现场对阀门阀体、阀盖、阀杆、螺柱、螺母等关键零部件进行验证性检验,对材料标准中规定的钢的主要合金元素进行分析,出现不符合的,一般情况下不予接收。通常阀体、阀盖等主要承压部件化学成分没有问题,而螺栓、压盖等外购部件易出现材质与买方要求不一致的情况,如采用国标材质代替美标材质等。如出现材料代用(以高代低)情况,应提前征得采购方(设计单位)认可,方可执行。 █ 阀门现场压力试验问题 压力试验问题是现场出现最普遍也是最为重要的,是衡量阀门质量最重要的标准。阀门现场压力试验主要包括壳体试验、密封试验和安全阀的调整试验。现场验收大多采用水压试压,壳体强度试验压力应为阀门公称压力(38℃时,最大允许工作压力)的1.5倍;密封试验压力应为阀门公称压力的1.1倍;具体试验方法、保压时间、泄漏量等应符合API 598(美标阀门)或GB/T 26480的规定。 ▶ 阀门强度壳体试验泄漏,也是我们通常所说的阀门外漏,主要存在于阀体与阀盖连接处、填料压紧部位、承压件缺陷部位等;对有些介质,外漏的要求甚至比内漏要求更严格,介质直接泄入大气会直接引起事故或造成人身伤害。当阀门现场验收出现外漏时,检查对应位置的垫片、填料情况,压紧连接处的预紧螺栓或更换密封垫片、填料;对于承压部位缺陷导致外漏的,应当退换货处理,并追溯该批次产品的全流程质量控制文件。 ▶ 阀门密封试验泄漏,也是我们通常所说的阀门内漏,主要分为上密封(闸阀、截止阀)泄漏、主密封副泄漏;是现场验收较为常见的问题,产生的原因较多;一般情况下,制造厂在出厂前会逐台进行压力试验,合格后准予出厂;现场验收出现密封泄漏时,首先应检查阀门开关是否到位、介质流向标识、密封副是否清洁、试压方法是否符合标准规定,其次观察阀门密封副的密封痕迹确定整修方案;产品如需要解体研磨密封副的,需要重新按照标准,逐项进行二次试压。 阀门传动装置的类型一般分为齿轮、蜗轮、链轮、气动、液动、电动以及机械连锁等,主要出现的问题集中在传动过程中的卡阻、链条脱落、开关不到位、远程控制故障等方面,现场应当首先检查各转动件的齿轮咬合、轴承、阀杆等传动件问题;对于电动、气动、液动等驱动形式的阀门,要考虑接线、活塞、液压缸、气源等是否符合要求;带远程控制的阀门,无法实现到位开关的,应联系阀门厂家,进行调试;若由于阀杆弯曲导致阀门无法操作的,应重新更换阀杆,并对新阀杆各技术参数进行复检,并重新进行试压调试。 █ 阀门结构长度、端部连接尺寸、 最小壁厚、最小通径尺寸、外观问题 主要分为以下几种情况: ▶ 阀门结构长度、端部连接尺寸、最小通径尺寸、最小壁厚问题。一般情况下,阀门结构长度、端面连接尺寸、最小通径尺寸、最小壁厚需按照采购方指定的技术标准执行(特殊非标产品除外),对同规格阀门抽取一定比例,进行结构长度、端部连接尺寸、阀门最小壁厚、最小通径尺寸检查,超出标准数据(含公差,壁厚只取正公差)时,一般现场无法进行修补,此类阀门只能采取退换货处理。 石油化工行业用阀门结构长度、端部连接常用推荐标准如表所示。
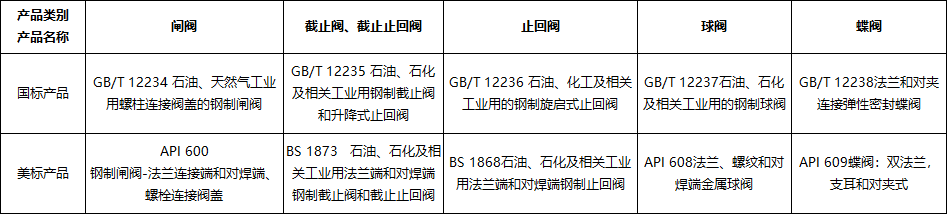
图 | 石油化工行业用阀门流道最小通径尺寸常用推荐标准 ▶ 阀门整机防腐情况、油漆脱落等问题:该问题在现场验收时较为常见,特别是项目地东南沿海区域的,阀门受气候影响、盐雾腐蚀影响,油漆脱落较为严重,制造厂和现场保管方面可能都会存在一定问题,如下图所示面漆脱落严重,可视阀门数量和脱落情况确定是否进行现场补漆,如若大范围产品出现该问题,建议返厂处理,采购方应当对制造单位喷涂工艺、油漆选择、检查等方面进行再次审查,确定是否继续使用。 ▶ 阀门主体承压件出现裂纹、缩孔、砂眼、气孔、毛刺、重皮等缺陷问题:对整机及阀体、阀盖壳体铸锻件表面进行目视检查,铸钢件外观质量应符合MSS SP-55或JB/T 7927的B级的规定。铸件上有穿透性裂纹、严重的冷隔、蜂窝状气孔、大面积疏松或无法清除缺陷的,应予以报废,如下图所示阀门阀盖位置出现穿透性缩孔;对不影响最小壁厚的结疤、折叠、夹渣等缺陷,且其缺陷深度不大于设计壁厚的10%,应打磨清除,但应保证消除缺陷后剩余的壁厚不小于最小壁厚。对于有射线探伤要求的产品核查射线探伤检查报告,铸件内部质量评定方法按 ASME A16.34 的规定,具体要求应按照技术规格书等级要求。 一般情况下,制造厂在阀门阀体或铭牌上标识有制造商的厂名或商标、阀门型号、公称压力、公称尺寸、阀体材料、阀芯与阀座材料等标志,符合阀门制造标准的规定和合同中要求标识的内容。但会出现铭牌掉落、缺少标识的问题,如铭牌掉落或不符合要求的,制造厂应将标牌更换;阀体标识不完整的,采购方根据制造厂提供资料,查阅铸造炉号(锻件批号)、材质、压力、特种设备标识等信息,追溯产品质量控制全流程、提取相关证明性文件,确认无误后,建议由制造厂在阀体上进行补充,该标识以清晰可辨的和不易擦除的方式加贴(喷、刻、钢印等),标识应当加贴(喷、刻、钢印等)在明显可见的位置,且工整﹑清晰。 ♢ 作为阀门供应商而言,应当加强产品生产制造的各方面质量流程管理,特别是对原材料复检方面更要加强把控,不能只重视出厂试压。 ♢ 作为阀门采购商而言,应当合理的要求供货周期及合理的采购价格,供货周期绝不能脱离阀门正常制造检验周期,不能一概采用最低价采购法,致使阀门品质无法得到保障。 一旦阀门在服役过程中出现质量问题,无论是对阀门供应商,还是使用单位,都会产生巨大,且不可估量的后果。 |